
Trong quá trình gia công và lắp ráp, nhiều chi tiết kim loại cần có vị trí bắt bu lông nhưng không thuận tiện để tạo ren trực tiếp. Một số kết cấu còn bị hạn chế khoảng trống, khiến việc đưa dụng cụ vào giữ đai ốc trở nên khó khăn. Tán hàn là một trong những giải pháp được cân nhắc để tạo điểm bắt ren cố định cho các trường hợp này.
Vậy tán hàn là gì, cấu tạo ra sao và cần lưu ý những gì khi lựa chọn? Cùng Bằng Lợi tìm hiểu về dòng tán hàn đế tròn, thân trụ có ren trong, từ đặc điểm nhận biết đến công dụng và quy trình sử dụng.
1. Tán hàn là gì?
Tán hàn, còn được gọi là đai ốc hàn hoặc ê cu hàn, là chi tiết có ren trong được thiết kế để gắn cố định vào bộ phận kim loại bằng phương pháp hàn. Sau khi được liên kết với chi tiết nền, tán tạo thành vị trí lắp bu lông hoặc vít có quy cách tương ứng.
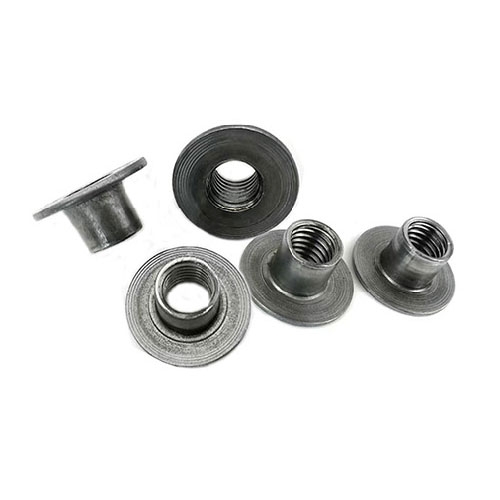
Đối với dạng tán hàn đế tròn được giới thiệu trong bài, sản phẩm có phần thân hình trụ và vành đế tròn mở rộng ở một đầu. Bên trong thân là lỗ ren dùng để tiếp nhận bu lông.
Khi mối hàn đáp ứng yêu cầu, tán được giữ cố định trong quá trình lắp ráp. Người thao tác có thể siết hoặc tháo bu lông từ phía tiếp cận được mà không cần giữ một đai ốc rời ở mặt còn lại.
Tuy nhiên, khả năng làm việc của liên kết phải được đánh giá trên cả cụm, bao gồm tán, bu lông, mối hàn và vật liệu nền.
2. Cấu tạo của tán hàn đế tròn
Phần thân hình trụ
Thân tán có dạng trụ rỗng, bên trong được gia công ren. Chiều cao thân, đường kính ngoài và chiều dày thành là những kích thước cần kiểm tra khi đối chiếu với bản vẽ.
Phần thân phải phù hợp với không gian lắp đặt. Nếu thân quá cao hoặc có đường kính ngoài không tương thích, tán có thể gây vướng các bộ phận xung quanh dù kích thước ren đã đúng.
Phần đế tròn
Đế có dạng vành tròn, đường kính lớn hơn thân tán. Đây là đặc điểm giúp nhận biết sản phẩm so với những dạng đai ốc thông thường.
Phần đế tạo vùng bố trí tiếp xúc và liên kết với chi tiết nền theo thiết kế. Đường kính, độ dày đế và độ phẳng của vùng tiếp xúc đều cần được xem xét khi lựa chọn và gá đặt.
Không nên tự xác định vị trí hoặc phương pháp hàn chỉ dựa vào hình dáng bên ngoài. Cách tạo mối hàn cần phù hợp với thiết kế sản phẩm và yêu cầu gia công.
Phần ren trong
Ren trong có nhiệm vụ ăn khớp với ren ngoài của bu lông hoặc vít. Khi đặt hàng, cần xác nhận cả đường kính danh nghĩa và bước ren.
Cùng một đường kính nhưng khác bước ren vẫn có thể không lắp được với nhau. Nếu bu lông bị kẹt ngay từ những vòng đầu, cần kiểm tra quy cách và tình trạng ren thay vì cố siết mạnh.
3. Tán hàn dùng để làm gì?
Tạo vị trí bắt ren trên chi tiết kim loại
Một công dụng của tán hàn là bổ sung vị trí lắp bu lông tại những khu vực không thuận tiện để taro trực tiếp. Với kim loại tấm, giải pháp này cung cấp phần ren riêng thay vì phụ thuộc hoàn toàn vào chiều dày tấm nền.
Dù vậy, việc bổ sung tán không tự làm tăng khả năng chịu lực của toàn bộ chi tiết. Vùng vật liệu xung quanh và mối hàn vẫn phải đáp ứng tải trọng thiết kế.
Giữ cố định vị trí đai ốc
Tán hàn được gắn vào vị trí xác định trước khi hoàn thiện cụm lắp ráp. Nhờ đó, người thao tác không phải đặt lại đai ốc rời mỗi lần lắp bu lông.
Đặc điểm này có thể giúp quá trình lắp ráp thuận tiện hơn đối với sản phẩm có nhiều điểm bắt vít hoặc cần thao tác lặp lại.
Hỗ trợ lắp ráp ở khu vực khó tiếp cận
Một số vị trí có thể tiếp cận trong công đoạn gia công nhưng bị che khuất sau khi ghép các bộ phận. Bố trí tán hàn từ trước giúp tạo sẵn điểm bắt ren cho bước lắp ráp cuối.
Cần lưu ý rằng công đoạn hàn ban đầu vẫn phải có đủ không gian cho thiết bị và đồ gá làm việc.
Thuận tiện khi tháo lắp bộ phận bảo trì
Bu lông liên kết với tán có thể được tháo ra khi cần kiểm tra, bảo dưỡng hoặc thay thế bộ phận. Tán vẫn nằm trên chi tiết nền nếu mối hàn còn đạt yêu cầu.
Những nhu cầu như lắp nắp che, giá đỡ hoặc bộ phận tháo rời trên cụm kim loại có thể cân nhắc giải pháp này, tùy bản vẽ và điều kiện sử dụng.
4. Quy trình sử dụng tán hàn đế tròn
Quy trình cụ thể phụ thuộc vào vật liệu, kích thước sản phẩm và phương pháp hàn được lựa chọn. Các bước dưới đây giúp hình dung trình tự chuẩn bị và kiểm soát chất lượng.
Bước 1: Xác nhận quy cách
Kiểm tra kích thước ren, chiều cao thân, đường kính đế và vật liệu của tán. Đồng thời đối chiếu chiều dày chi tiết nền, vị trí lắp và hướng đưa bu lông vào.
Với sản phẩm gia công theo bản vẽ, cần ưu tiên thông số đã được thống nhất thay vì lựa chọn chỉ bằng hình ảnh.
Bước 2: Chuẩn bị chi tiết nền
Gia công lỗ nếu thiết kế yêu cầu, xử lý ba via và kiểm tra vùng tiếp xúc. Bề mặt cần đáp ứng yêu cầu của quy trình hàn, đặc biệt về dầu, bụi bẩn, gỉ và lớp phủ.
Không nên tự ý loại bỏ hoặc thay đổi lớp phủ khi chưa xác định ảnh hưởng đến chất lượng sản phẩm.
Bước 3: Định vị và gá giữ
Căn đúng tâm, hướng và vị trí của tán. Đồ gá cần giữ ổn định để hạn chế xê dịch trong quá trình hàn.
Đối với tán có thân trụ, việc kiểm soát độ nghiêng rất cần thiết. Sai lệch có thể khiến bu lông khó đi qua lỗ hoặc không lắp đúng phương thiết kế.
Bước 4: Thực hiện hàn
Sử dụng phương pháp và thông số phù hợp với tổ hợp vật liệu, hình dạng liên kết và yêu cầu kỹ thuật. Không áp dụng thông số của một loại tán khác chỉ vì chúng có cùng kích thước ren.
Trong quá trình gia công, cần kiểm soát ảnh hưởng của nhiệt và bắn tóe đến phần ren cũng như chi tiết nền.
Bước 5: Kiểm tra sau hàn
Kiểm tra vị trí tán, độ thông thoáng của lỗ ren, khả năng lắp bu lông và chất lượng mối hàn theo tiêu chí nghiệm thu.
Việc bu lông vặn vào được chỉ phản ánh một phần khả năng lắp ráp. Nếu sản phẩm có yêu cầu chịu lực, cần thực hiện phép kiểm tra tương ứng theo quy trình đã thống nhất.
5. Cách chọn tán hàn phù hợp
Chọn đúng kích thước ren
Đường kính và bước ren phải tương thích với bu lông. Ngoài ra, cần kiểm tra chiều dài ăn khớp theo thiết kế, tránh trường hợp lắp được nhưng không đáp ứng yêu cầu làm việc.
Kiểm tra kích thước thân và đế
Đường kính đế ảnh hưởng đến diện tích bố trí trên chi tiết. Chiều cao và đường kính thân ảnh hưởng đến khoảng trống lắp đặt.
Khi thay thế mẫu cũ, nên đối chiếu đầy đủ các kích thước này, không chỉ đo lỗ ren.
Xác nhận vật liệu
Không thể xác định chính xác mác thép, loại inox hoặc lớp xử lý bề mặt chỉ bằng màu sắc của ảnh sản phẩm. Cần kiểm tra thông tin từ đơn vị cung cấp và hồ sơ kỹ thuật nếu đơn hàng có yêu cầu.
Vật liệu tán phải phù hợp với chi tiết nền, quy trình hàn và môi trường sử dụng.
Đối chiếu yêu cầu của cụm liên kết
Lực siết, tải trọng, tần suất tháo lắp và điều kiện làm việc đều có thể ảnh hưởng đến lựa chọn. Với chi tiết có yêu cầu kỹ thuật cụ thể, cần căn cứ vào bản vẽ và tiêu chí nghiệm thu.
6. Phân biệt tán hàn và tán rút
Tán hàn và tán rút đều có thể tạo vị trí ren trên chi tiết, nhưng nguyên lý lắp đặt khác nhau.
Tán hàn được cố định bằng mối hàn. Việc sử dụng cần tính đến khả năng hàn của vật liệu, ảnh hưởng nhiệt và không gian tiếp cận của thiết bị.
Tán rút được cố định nhờ thân tán biến dạng khi sử dụng dụng cụ lắp phù hợp. Nhiều loại cho phép thao tác từ một phía và không cần công đoạn hàn.
Không nên chọn chỉ dựa vào hình dạng đế hoặc lỗ ren. Cần xác nhận đúng tên sản phẩm, nguyên lý lắp và thông số trước khi đưa vào gia công.
7. Những lỗi cần tránh khi sử dụng tán hàn
Chọn đúng đường kính nhưng sai bước ren: Bu lông có thể bị kẹt, khó siết hoặc làm hỏng ren nếu tiếp tục dùng lực.
Đặt tán lệch tâm: Vị trí ren không trùng với đường lắp bu lông có thể gây cấn hoặc làm sai lệch cụm lắp ráp.
Không bảo vệ và kiểm tra ren: Bắn tóe, cặn bẩn hoặc biến dạng sau hàn có thể ảnh hưởng đến khả năng lắp.
Chỉ đánh giá mối hàn bằng mắt: Bề ngoài đẹp chưa đủ để kết luận liên kết đạt mọi yêu cầu chịu lực.
Tự thay đổi mẫu tán: Hai mẫu có cùng ren nhưng khác đế, thân hoặc vật liệu chưa chắc có thể thay thế trực tiếp.
8. Câu hỏi thường gặp
Tán hàn đế tròn có phải là tán rút không?
Không nên đồng nhất hai loại. Dù một số sản phẩm có hình dáng gần giống nhau, cách cố định vào chi tiết khác nhau. Cần đối chiếu thông tin sản phẩm và hướng dẫn lắp đặt.
Có thể tháo tán sau khi đã hàn không?
Bu lông có thể tháo khỏi tán nếu ren còn tốt. Riêng tán đã hàn được thiết kế để giữ cố định; việc loại bỏ thường cần gia công và có thể ảnh hưởng đến bề mặt chi tiết nền.
Tán hàn có dùng được trên mọi kim loại không?
Không. Khả năng sử dụng phụ thuộc vào vật liệu tán, vật liệu nền và phương pháp hàn. Cần xác nhận tính phù hợp trước khi gia công.
Cần cung cấp gì khi đặt hàng?
Nên chuẩn bị kích thước ren, kích thước thân và đế, vật liệu, số lượng cùng bản vẽ hoặc mẫu đối chiếu. Nếu cần kiểm tra riêng, hãy nêu rõ tiêu chí ngay từ đầu.
9. Trao đổi nhu cầu tán hàn tại Bằng Lợi
Lựa chọn đúng tán hàn đế tròn giúp quá trình gia công và lắp ráp thuận tiện hơn, đồng thời hạn chế sai quy cách khi đưa vào sử dụng. Để đối chiếu sản phẩm, khách hàng có thể gửi Bằng Lợi hình ảnh mẫu hoặc bản vẽ kèm kích thước, vật liệu và số lượng dự kiến.
Với yêu cầu Bao Test, cần thống nhất rõ nội dung kiểm tra, phương pháp và điều kiện áp dụng cho từng sản phẩm, đơn hàng.
Liên hệ Bằng Lợi để trao đổi quy cách tán hàn và yêu cầu kiểm tra phù hợp với nhu cầu gia công của bạn.