
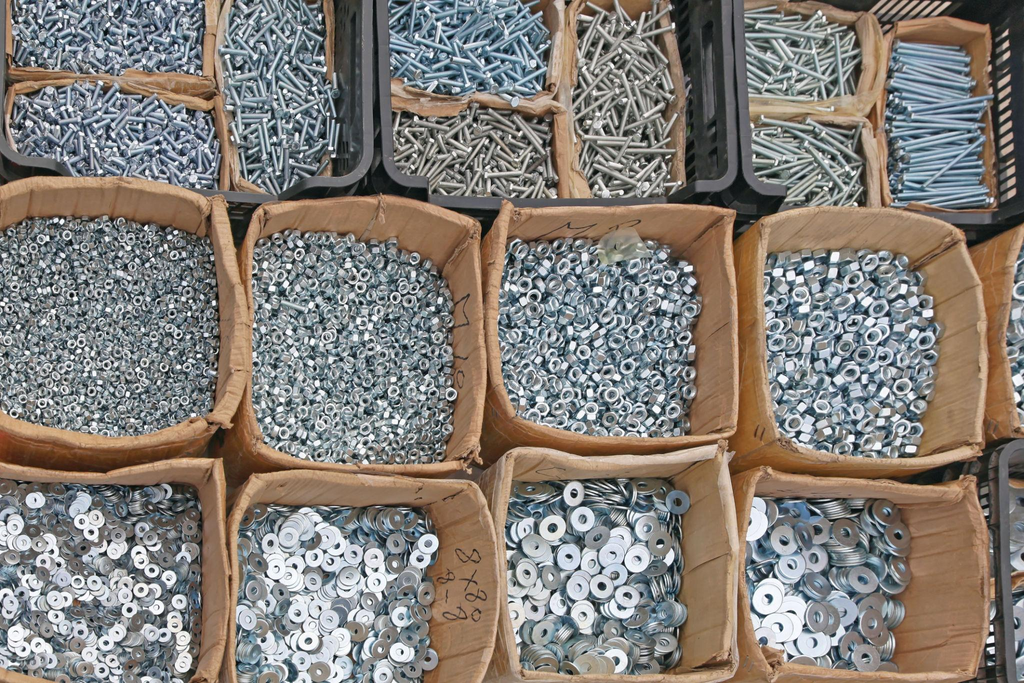
Khi nhắc đến đai ốc, phần lớn chúng ta hình dung ngay một chi tiết lục giác quen thuộc: luồn bulong qua hai chi tiết, đặt đai ốc vào phía sau rồi siết lại.
Nhưng trong ngành cơ khí, không phải lúc nào chúng ta cũng có đủ không gian để đưa một con tán vào phía sau tấm kim loại.
Có những kết cấu chỉ dày vài milimet.
Có những tấm kim loại chỉ có thể thao tác từ một phía.
Có những vị trí mà người lắp ráp không thể đưa tay hoặc dụng cụ vào phía sau.
Và có những sản phẩm được sản xuất hàng loạt, nơi việc cầm từng con tán để lắp thủ công sẽ làm tăng thời gian và chi phí.
Đó là lúc những loại tán cấy, tán gai, tán hàn và tán rút xuất hiện.
Chúng vẫn tạo ra một điểm ren để bắt vít hoặc bulong, nhưng cách chúng “bám” vào vật liệu lại hoàn toàn khác.
1. Tán cấy là gì?
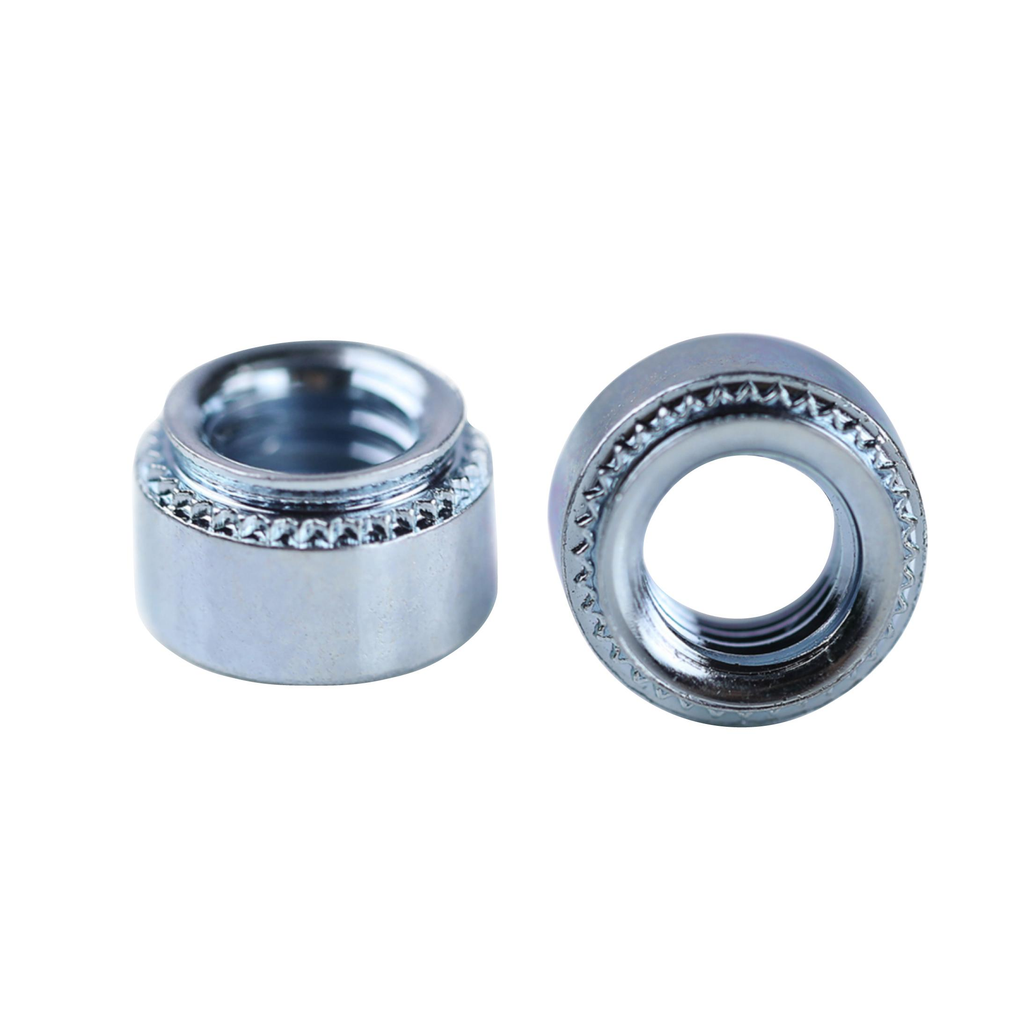
Tán cấy, trong nhiều trường hợp được gọi theo nhóm self-clinching nut, là loại đai ốc được thiết kế để gắn cố định vào tấm kim loại.
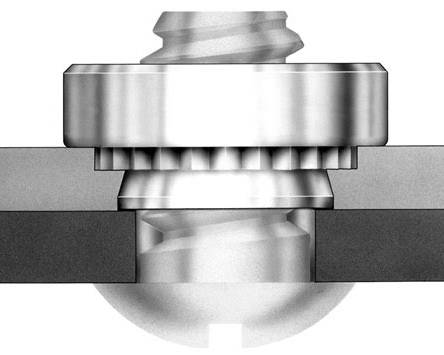
Thay vì người thợ phải giữ một con tán ở phía sau tấm, con tán được đặt vào một lỗ đã chuẩn bị sẵn trên tấm và dùng lực ép phù hợp để phần vật liệu của tấm biến dạng, khóa vào cấu trúc của con tán.
Một số thiết kế có phần rãnh hoặc vòng gai giúp vật liệu bao quanh chi tiết, từ đó tạo khả năng chống xoay và chống tuột.
Nói đơn giản:
Đai ốc thông thường:
Tấm kim loại → đưa bulong/vít qua → giữ đai ốc ở phía sau → siết.
Tán cấy:
Chuẩn bị lỗ → đặt tán → ép tán vào tấm → tán trở thành một phần của tấm → bắt vít/bulong.
Điểm đặc biệt nằm ở chỗ:
Con tán không chỉ nằm trên tấm kim loại. Nó được “khóa” vào chính tấm kim loại.
2. Vì sao người ta cần đến tán cấy?
Hãy thử hình dung một chiếc tủ điện bằng tôn mỏng.
Phần mặt ngoài cần bắt một thiết bị.
Nhưng phía bên trong tủ lại không có đủ khoảng trống để một công nhân đưa tay vào giữ đai ốc trong lúc siết.
Nếu dùng đai ốc thông thường, quá trình lắp ráp sẽ rất bất tiện.
Trong khi đó, một loại tán được gắn cố định vào tấm từ trước sẽ giải quyết vấn đề này.
Người lắp ráp chỉ cần đưa vít từ phía ngoài vào.
Không cần một người giữ tán phía sau.
Không cần luồn tay vào những vị trí khó tiếp cận.
Đây chính là một trong những lý do các loại fastener gắn trực tiếp lên tấm kim loại được sử dụng trong tủ điện, chassis, thiết bị công nghiệp, vỏ máy, khung kim loại và các kết cấu tấm.
Đặc biệt với sản xuất hàng loạt, việc biến một chi tiết nhỏ thành một phần cố định của sản phẩm có thể giúp quy trình lắp ráp nhanh và ổn định hơn.
3. Tán gai – nhỏ nhưng không muốn “quay”
Một trong những vấn đề khó chịu khi dùng đai ốc thông thường là:
siết vít thì tán quay theo.
Đây là điều đặc biệt bất tiện khi con tán nằm ở một vị trí không thể dùng cờ lê để giữ.
Tán gai được thiết kế để giải quyết chính vấn đề này.
Phần gai hoặc cấu trúc chống xoay của nó giúp khóa tán vào vật liệu sau khi lắp đặt.
Trong hệ self-clinching, phần vật liệu của tấm kim loại có thể chảy nguội vào vùng cấu tạo của fastener khi được ép đúng cách; một số thiết kế còn sử dụng vòng răng để tăng khả năng chống xoay.
Vì vậy, khi lựa chọn tán gai, không thể chỉ nhìn:
“M6 là được.”
M6 chỉ nói về kích thước ren.
Còn để chọn đúng loại, cần quan tâm đến nhiều yếu tố hơn:
- Vật liệu tấm.
- Độ dày tấm.
- Đường kính lỗ.
- Độ cứng vật liệu.
- Khoảng cách từ lỗ đến mép.
- Lực tác dụng lên mối ghép.
- Phương pháp lắp đặt.
Đây là lý do hai loại tán cùng có ren M6 nhưng chưa chắc có thể sử dụng cho cùng một tấm kim loại.
4. Tán hàn – biến một con tán thành một phần của kết cấu
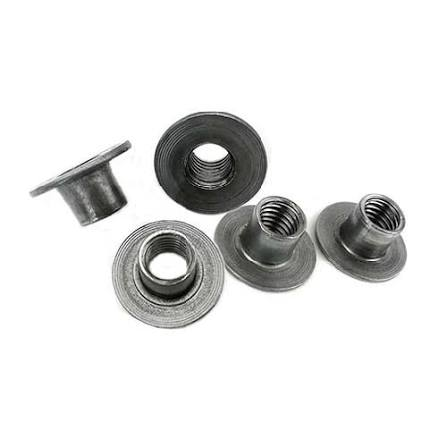
Nếu tán cấy sử dụng lực ép để khóa vào tấm thì tán hàn (weld nut) lại đi theo một hướng khác:
hàn trực tiếp đai ốc vào vật liệu.
Tùy thiết kế và quy trình sản xuất, tán hàn có thể được dùng trong nhiều loại kết cấu tấm kim loại.
Sau khi tán được hàn cố định, người sử dụng có một điểm ren cố định để bắt vít hoặc bulong.
Điều này đặc biệt hữu ích trong các sản phẩm được sản xuất hàng loạt.
Ví dụ:
Một nhà máy sản xuất vỏ máy.
Thay vì mỗi sản phẩm lại phải đặt một con đai ốc vào phía sau tấm, nhà sản xuất có thể tạo sẵn các điểm ren cố định ngay trong quá trình gia công.
Khi đến công đoạn lắp ráp, công nhân chỉ cần đưa vít vào.
Nhanh hơn.
Ổn định hơn.
Và đặc biệt phù hợp với dây chuyền sản xuất có quy trình được chuẩn hóa.
Tuy nhiên, tán hàn cũng có những điểm cần cân nhắc: quá trình hàn tạo nhiệt, có thể ảnh hưởng đến lớp phủ bề mặt hoặc gây biến dạng ở một số tấm mỏng nếu quy trình không được kiểm soát phù hợp.
5. Tán rút: một giải pháp rất khác
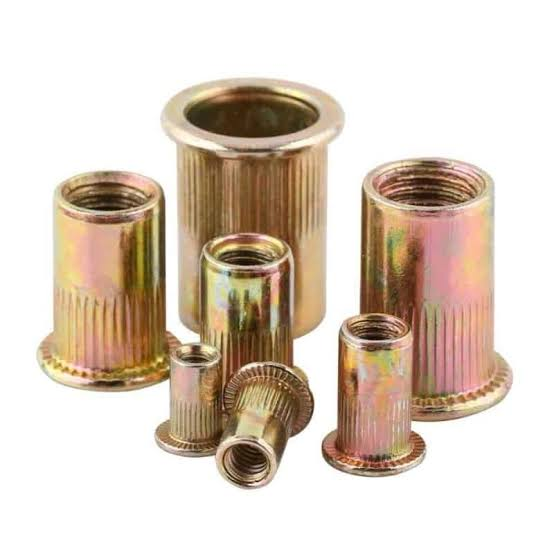
Một loại khác thường bị nhầm với tán cấy là tán rút – rivet nut / rivnut / nutsert.
Điểm khác biệt nằm ở cách lắp.
Tán cấy self-clinching thường được ép vào lỗ bằng lực nén.
Trong khi đó, tán rút được đưa vào một lỗ trên tấm rồi sử dụng dụng cụ chuyên dụng để kéo phần thân tán biến dạng ở mặt sau của tấm, tạo thành cơ cấu khóa.
Điểm đáng chú ý là:
tán rút có thể được lắp từ một phía của tấm.
Đây là một lợi thế lớn khi mặt sau của kết cấu không thể tiếp cận.
Vì vậy, trong thực tế:
Tán cấy không phải lúc nào cũng thay thế được tán rút.
Và ngược lại.
Việc lựa chọn phụ thuộc vào kết cấu, vật liệu, độ dày tấm, phương pháp sản xuất và yêu cầu về tải trọng.
6. Một sai lầm rất phổ biến: chọn tán chỉ theo kích thước ren
Đây có lẽ là một trong những điều Bằng Lợi gặp khá thường xuyên khi tư vấn hàng kim khí.
Khách nói:
“Anh cần tán M6.”
Nhưng câu hỏi tiếp theo phải là:
M6 loại nào?
M6 tán thường?
M6 tán gai?
M6 tán cấy?
M6 tán hàn?
M6 tán rút?
Tấm dày bao nhiêu?
Tấm bằng thép hay nhôm?
Có yêu cầu chống rung không?
Có cần tháo lắp nhiều lần không?
Lắp bằng máy ép hay dụng cụ cầm tay?
Đây là điểm mà ngành fastener khác khá nhiều so với suy nghĩ thông thường.
Kích thước ren chỉ là một phần của bài toán.
Một fastener phù hợp phải tương thích với cả vật liệu nền + hình học + phương pháp lắp đặt + tải trọng + môi trường sử dụng.
7. Đừng dùng búa để “đóng đại” tán cấy
Một câu chuyện rất thực tế trong ngành:
Nhìn một con tán cấy khá giống một chi tiết có thể “đóng” vào tấm.
Thế là có người lấy búa.
Một vài nhát.
Con tán nằm xuống.
Nhìn bên ngoài có vẻ như đã xong.
Nhưng đây có thể là một lỗi nghiêm trọng.
Đối với self-clinching fastener, quá trình lắp đặt cần lực ép và điều kiện phù hợp để vật liệu tấm biến dạng đúng cách và khóa vào cấu trúc của fastener.
Tài liệu kỹ thuật của PEM cũng cảnh báo không nên dùng búa để lắp loại fastener này; lực ép quá mức cũng có thể làm biến dạng ren, đầu fastener hoặc chính tấm kim loại.
Nói cách khác:
“Đóng vào được” không có nghĩa là “lắp đúng”.
8. Khoảng cách mép cũng quan trọng
Một con tán có thể hoàn toàn đúng kích thước nhưng vẫn lắp sai vị trí.
Đặc biệt khi lỗ nằm quá gần mép tấm.
Khi ép fastener, vật liệu xung quanh lỗ cần đủ điều kiện để tạo liên kết cơ học.
Nếu đặt quá sát mép, tấm có thể bị biến dạng hoặc phồng mép.
Các nhà sản xuất fastener chuyên dụng vì vậy thường đưa ra yêu cầu cụ thể về kích thước lỗ, độ dày tấm và khoảng cách từ tâm lỗ đến mép.
Một chi tiết chỉ vài milimet nhưng có thể quyết định cả mối ghép hoạt động tốt hay không.
9. Tán gai, tán cấy, tán hàn và tán rút: nên chọn loại nào?
| Loại | Cách cố định | Điểm mạnh | Ứng dụng thường gặp |
|---|---|---|---|
| Tán cấy / Self-clinching nut | Ép vào tấm | Gọn, tạo ren cố định trên tấm | Chassis, tủ điện, vỏ máy |
| Tán gai | Khóa cơ học nhờ cấu tạo chống xoay | Hạn chế xoay khi siết | Kết cấu tấm, thiết bị |
| Tán hàn | Hàn trực tiếp | Phù hợp sản xuất hàng loạt | Khung, vỏ máy, cơ khí tấm |
| Tán rút | Biến dạng bằng dụng cụ rút | Có thể lắp từ một phía | Tấm mỏng, vị trí khó tiếp cận |
Không có loại nào là “tốt nhất trong mọi trường hợp”.
Loại phù hợp nhất là loại đúng với kết cấu và quy trình sản xuất.
10. Đằng sau một con tán nhỏ là cả một bài toán kỹ thuật
Một con tán có thể chỉ nặng vài gram.
Giá trị của nó đôi khi cũng không lớn.
Nhưng nếu lựa chọn sai, chi phí không nằm ở bản thân con tán.
Nó có thể nằm ở:
thời gian lắp ráp → tỷ lệ lỗi → hàng phải tháo ra → chi phí nhân công → sản phẩm lỗi → chậm tiến độ.
Đó là lý do trong ngành kim khí, một chi tiết nhỏ không nên được đánh giá chỉ bằng câu hỏi:
“Con này bao nhiêu tiền?”
Mà còn phải hỏi:
“Nó có đúng với ứng dụng của mình không?”
Tại Bằng Lợi, chúng tôi hướng đến việc cung cấp và tư vấn các giải pháp đai ốc, fastener và linh kiện kim khí theo đúng nhu cầu sử dụng thực tế – từ những sản phẩm tiêu chuẩn đến các loại linh kiện chuyên dụng cho cơ khí, thiết bị và sản xuất.
Bởi đôi khi, sự khác biệt giữa một sản phẩm hoạt động ổn định và một sản phẩm liên tục phát sinh lỗi…
chỉ bắt đầu từ một con tán rất nhỏ.