
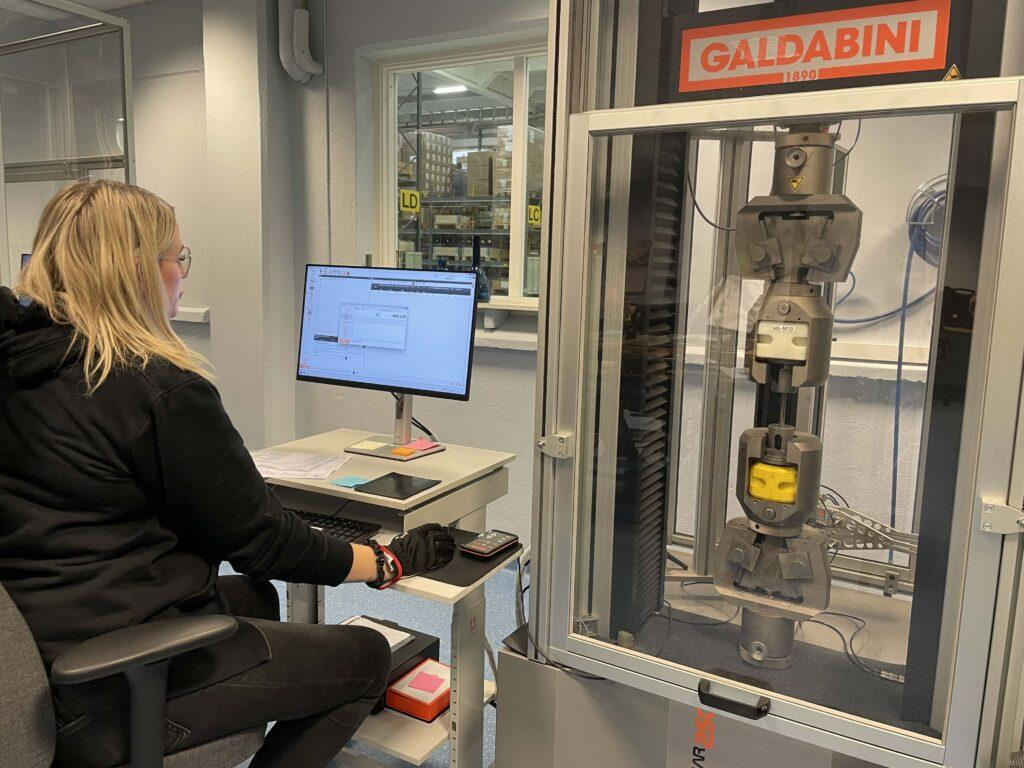
Khi nhận một lô bu lông, câu hỏi mà bộ phận mua hàng hoặc QC thường đặt ra là:
“Có cách nào test ngay tại kho để biết hàng có thật sự đạt không?”
Câu trả lời là có, nhưng phải phân biệt mình đang muốn kiểm tra cái gì.
Muốn biết một con bu lông có độ cứng nằm trong phạm vi yêu cầu, có thể sử dụng thiết bị đo độ cứng phù hợp, trong đó Rockwell có các thiết bị di động được thiết kế cho kiểm tra tại chỗ. ISO 6508-1:2023 hiện quy định phương pháp Rockwell và nêu rõ phương pháp này áp dụng cho cả máy đo cố định và máy đo di động.
Nhưng nếu câu hỏi là:
“Con bu lông này chịu được lực kéo bao nhiêu trước khi đứt?”
thì câu chuyện hoàn toàn khác.
Đó là bài toán của tensile test, proof load, thậm chí có thể là wedge tensile test, đòi hỏi máy thử lực và bộ gá phù hợp với loại fastener được kiểm tra. ASTM F606/F606M mô tả riêng các phương pháp này cho fastener ren ngoài và ren trong.
Vì vậy, nói “test fastener tại hiện trường” mà không nói rõ test gì, theo tiêu chuẩn nào, dùng thiết bị nào thì rất dễ dẫn đến một kết luận sai.
1. Trước hết: “lực kéo đứt” và “proof load” không giống nhau
Đây là điểm quan trọng nhất của bài.
Nhiều người dùng hai khái niệm này như nhau.
Nhưng:
Proof load là một mức tải kiểm chứng mà fastener phải chịu theo yêu cầu của tiêu chuẩn mà không xảy ra biến dạng hoặc hư hỏng vượt giới hạn quy định.
Còn tensile test nhằm xác định khả năng chịu kéo của sản phẩm, có thể dẫn tới phá hủy mẫu để xác định tensile strength và các đặc tính liên quan.
ASTM F606/F606M quy định riêng:
- proof load;
- yield strength;
- axial tension;
- wedge tension;
- tensile strength;
- elongation;
- reduction of area;
- total extension at fracture.
Điều đó cho thấy “test kéo” không phải chỉ có một kiểu thử duy nhất.
2. Tiêu chuẩn nào thường được nhắc đến khi test fastener?
ISO 898-1: nền tảng quan trọng với bu lông, vít và stud bằng thép
ISO 898-1:2013 quy định các đặc tính cơ học và vật lý đối với bu lông, vít và stud bằng thép carbon và thép hợp kim thuộc phạm vi của tiêu chuẩn.
Phiên bản này đã được ISO rà soát và xác nhận lại vào năm 2025 nên hiện vẫn là phiên bản đang có hiệu lực; đồng thời một phiên bản ISO 898-1 mới đang được phát triển để thay thế trong tương lai.
ISO 898-1 bao phủ các fastener ren hệ mét thuộc phạm vi kích thước và cấu hình được quy định, và đưa ra các yêu cầu liên quan đến cơ tính của từng cấp bền.
Ví dụ khi nói:
8.8
thì đây không chỉ là một con số dập trên đầu bu lông, mà là một property class gắn với yêu cầu cơ tính của sản phẩm.
3. ASTM F606/F606M dùng để làm gì?
ASTM F606/F606M là bộ phương pháp thử rất đáng chú ý đối với fastener.
ASTM nêu rõ tiêu chuẩn này thiết lập các phương pháp xác định cơ tính của fastener ren ngoài, ren trong, washer, direct tension indicator và rivet. Đối với fastener ren ngoài, các phép thử bao gồm hardness, proof load, axial tension, wedge tension và thử trên mẫu gia công.
Điểm cần lưu ý là:
ASTM F606/F606M chủ yếu nói về cách tiến hành phép thử.
Còn mức đạt hay không đạt phải dựa trên tiêu chuẩn sản phẩm hoặc yêu cầu kỹ thuật áp dụng cho chính loại fastener đó. ASTM cũng nêu rõ nếu tiêu chuẩn sản phẩm có yêu cầu riêng hoặc khác với phương pháp chung thì yêu cầu của tiêu chuẩn sản phẩm sẽ là yêu cầu kiểm soát.
Nói cách khác:
Có phương pháp test chưa đủ. Phải biết tiêu chí pass/fail là gì.
4. Test lực kéo đứt fastener thực hiện như thế nào?
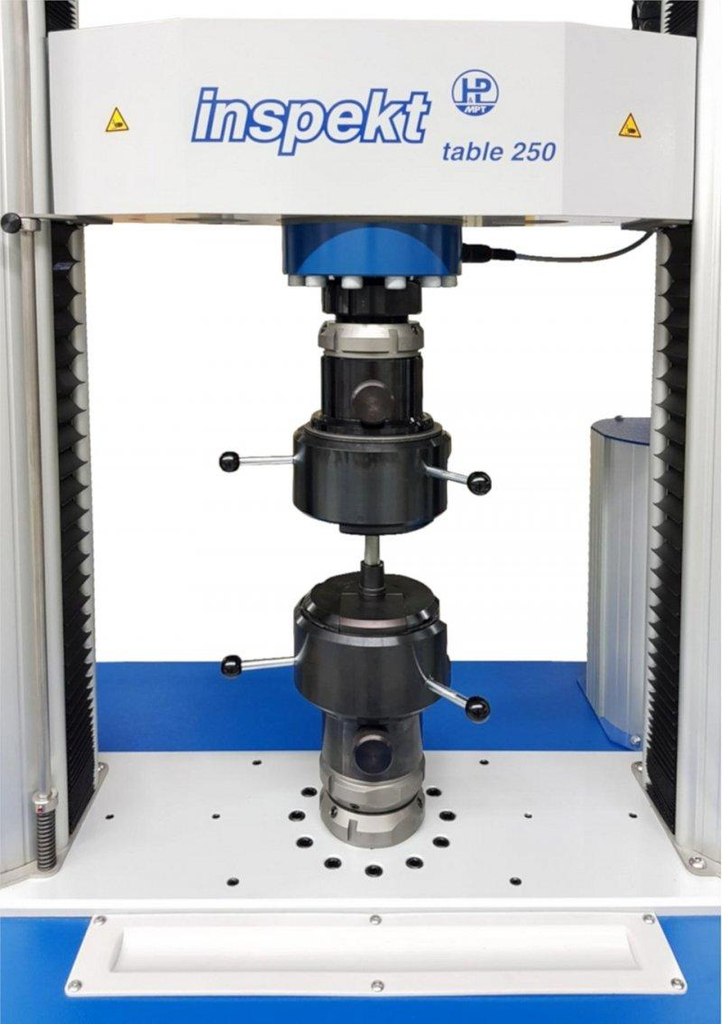
Hãy tưởng tượng một con bu lông được đặt trong máy thử kéo.
Một đầu được giữ cố định.
Đầu còn lại chịu lực kéo tăng dần.
Thiết bị ghi nhận lực và biến dạng theo thời gian.
Khi mẫu đạt đến giới hạn chịu lực hoặc bị phá hủy, máy sẽ ghi lại dữ liệu cần thiết để đánh giá.
Tùy phép thử, thiết bị có thể xác định:
yield strength → tensile strength → elongation → total extension at fracture
ASTM F606/F606M quy định riêng thử axial tension cho sản phẩm hoàn chỉnh và wedge tension cho fastener kích thước đầy đủ.
Một điểm cực kỳ quan trọng:
Không phải cứ kéo đến khi đứt là đã “test đúng tiêu chuẩn”.
Gá giữ mẫu, cách đặt tải, hình dạng mẫu, cách đo và chính loại phép thử đều phải phù hợp.
Đây là lý do các phòng thử nghiệm chuyên fastener thường sử dụng máy kéo với bộ gá chuyên dụng. ZwickRoell cũng liệt kê tensile, test force, hardness và torsion testing trong nhóm các phép thử chính đối với fastener theo DIN EN ISO 898-1 và ASTM F606-1.
5. Vậy có thể test lực kéo đứt ngay tại kho không?
Có thể làm kiểm tra kéo tại hiện trường trong một số hệ thống có thiết bị chuyên dụng, nhưng không nên hiểu là “dùng dụng cụ cầm tay là đủ”.
Đây là điểm doanh nghiệp cần đặc biệt cẩn thận.
Một máy thử kéo chuyên dụng có thể được thiết kế nhỏ gọn hơn hệ thống phòng lab và mang đến công trường hoặc khu vực kiểm tra.
Nhưng vẫn phải có:
cơ cấu gá đúng → thiết bị đo lực phù hợp → phương pháp thử đúng → hiệu chuẩn/kiểm định phù hợp → người thao tác có chuyên môn.
Vì vậy, đối với một lô fastener thông thường, giải pháp thực tế hơn thường là:
lấy mẫu đại diện → gửi phòng thử nghiệm → thực hiện tensile/proof load theo tiêu chuẩn áp dụng.
Còn tại hiện trường, có thể ưu tiên các phép kiểm tra nhanh như:
ngoại quan → kích thước → marking → hardness → kiểm tra hồ sơ/truy xuất.
6. Độ cứng thì khác: có thể đưa thiết bị đến tận nơi
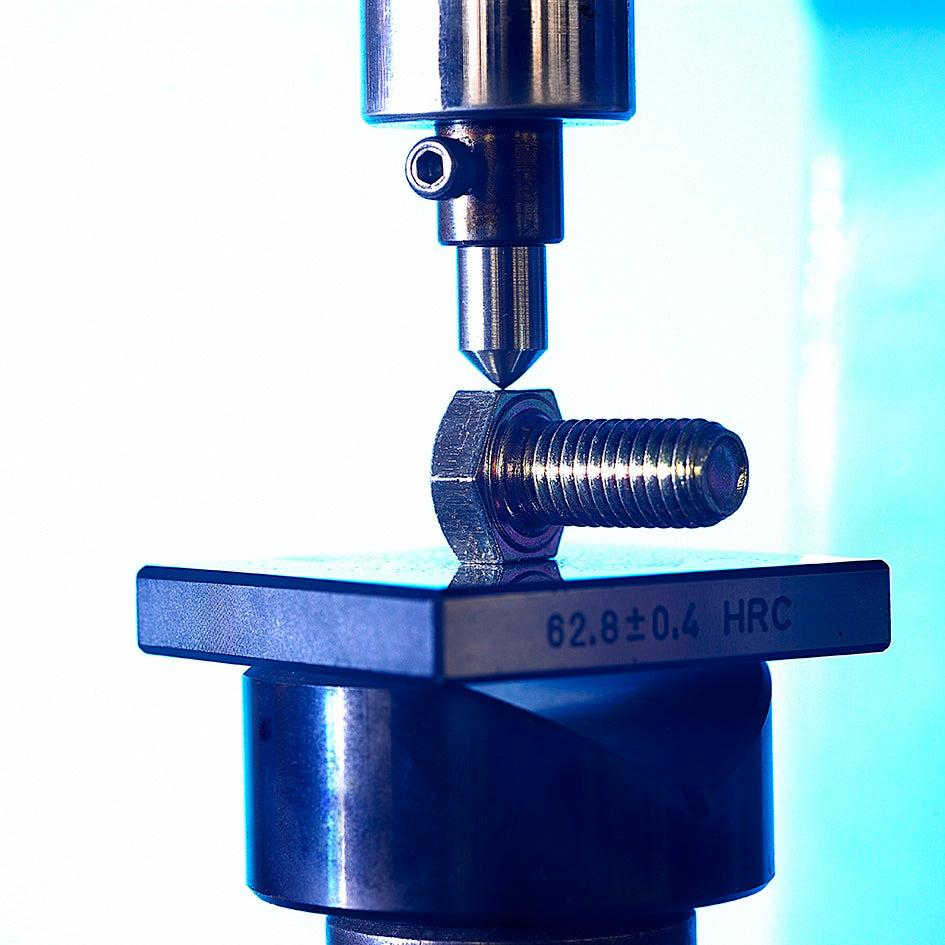
Đây là phần rất hữu ích cho QC hiện trường.
ISO 6508-1:2023 quy định phương pháp Rockwell và cho phép sử dụng cả stationary hardness testing machines và portable hardness testing machines.
Điều đó có nghĩa:
Nếu doanh nghiệp nhận một chi tiết lớn, khó di chuyển hoặc muốn sàng lọc nhanh tại kho, có thể sử dụng máy Rockwell di động phù hợp.
Một số thiết bị portable Rockwell hiện được thiết kế để đo trực tiếp trên các chi tiết lớn hoặc khó di chuyển.
Nhưng cũng cần nhớ:
portable ≠ muốn đo ở đâu cũng được.
Bề mặt, độ dày, hình học, bán kính cong, vị trí đo và loại thang đo đều ảnh hưởng đến kết quả.
7. Có thể dùng HRC để kiểm tra tất cả bu lông không?
Không.
Đây là một lỗi rất dễ gặp.
Rockwell không phải một con số duy nhất.
ISO 6508-1:2023 quy định nhiều thang Rockwell thường và Rockwell superficial như A, B, C, D, E, F, G, H, K, 15N, 30N, 45N, 15T, 30T và 45T.
Thang nào phù hợp phụ thuộc vào vật liệu, chiều dày và điều kiện kiểm tra.
Vì thế:
“Bu lông này phải bao nhiêu HRC?”
chưa phải câu hỏi hoàn chỉnh.
Cần hỏi:
đang áp dụng tiêu chuẩn nào, loại fastener nào, đường kính nào, cấp bền nào và phương pháp đo nào?
8. Vì sao đo độ cứng ngoài hiện trường nhưng vẫn có thể sai?
Đây là nơi QC dễ chủ quan.
Thiết bị hiện đại không có nghĩa là phép đo tự động chính xác.
Một bài đo có thể bị ảnh hưởng bởi:
bề mặt quá gồ ghề;
vị trí đo không phù hợp;
chiều dày chi tiết không đủ;
độ cong của mẫu;
gá không ổn định;
mặt tiếp xúc không tốt;
thiết bị hoặc block chuẩn không đạt yêu cầu.
ISO 6508-1:2023 quy định cả phương pháp đo và các điều kiện liên quan đến phép thử; việc lựa chọn đúng phương pháp và thiết bị là một phần của kết quả đo.
9. Vậy Vickers có dùng được không?
Có.
ISO 6507-1:2023 quy định phương pháp đo độ cứng Vickers cho vật liệu kim loại. Tiêu chuẩn này bao phủ ba dải lực thử và cũng quy định việc kiểm tra định kỳ máy bằng phương pháp thích hợp.
Vickers có một ưu điểm là có thể làm việc với dấu lõm nhỏ, nhưng chính đặc điểm đó cũng khiến việc chuẩn bị bề mặt và đọc dấu lõm trở nên quan trọng.
Vì vậy khi lựa chọn Rockwell hay Vickers, không nên chỉ hỏi máy nào đắt hơn hoặc hiện đại hơn.
Phải hỏi:
mẫu là gì → hình học ra sao → độ dày bao nhiêu → bề mặt như thế nào → tiêu chuẩn yêu cầu phương pháp nào.
Có thể bạn chưa biết: hardness không phải là tensile strength
Đây là insight rất đáng đưa vào bài.
Một người có thể cầm máy đo độ cứng và đọc được:
32 HRC
Nhưng từ đó không thể đơn giản kết luận:
“Con bu lông này chắc chắn đạt tensile strength X MPa.”
Độ cứng và độ bền kéo có mối liên hệ vật liệu trong một số trường hợp nhất định, nhưng không nên dùng một phép đo để thay thế toàn bộ phép thử mà tiêu chuẩn yêu cầu.
Nếu yêu cầu của dự án là tensile test, hãy thực hiện tensile test.
Nếu yêu cầu là hardness test, hãy thực hiện hardness test.
Một phép đo nhanh có thể giúp sàng lọc; nó không tự động thay thế phép thử chuẩn.
Có thể bạn chưa biết: phá hủy mẫu đôi khi lại là điều cần thiết
Người mua thường muốn:
“Test một con thôi nhưng phải biết cả lô hàng có đạt không, mà đừng làm hỏng hàng.”
Đó là mong muốn dễ hiểu.
Nhưng một số phép thử cơ tính bản chất là destructive test.
Muốn biết mẫu chịu được bao nhiêu trước khi phá hủy, thì phải tác động đến ngưỡng phá hủy.
Đó là lý do trong QC người ta thường xây dựng sampling plan:
lấy mẫu đại diện từ lô → thử → đánh giá kết quả theo tiêu chuẩn/đặc tả.
Không phải vì tiếc một vài con bu lông mà bỏ qua phép thử cần thiết.
Vậy quy trình kiểm tra fastener tại kho nên làm thế nào?
Một quy trình thực tế có thể chia thành 3 tầng.
Tầng 1 — Kiểm tra 100% hoặc kiểm tra nhanh
Kiểm:
kích thước → ren → đầu bu lông → marking → ngoại quan → lớp mạ/bề mặt → quy cách đóng gói.
Mục tiêu là phát hiện sai hàng hoặc bất thường rõ ràng.
Tầng 2 — Kiểm tra nhanh bằng thiết bị
Tùy sản phẩm và tiêu chuẩn:
hardness test → dimensional inspection → các kiểm tra không phá hủy phù hợp.
Đây là tầng mà portable hardness tester có thể phát huy giá trị khi điều kiện hiện trường cho phép. ISO 6508-1:2023 xác nhận phương pháp Rockwell có thể thực hiện bằng thiết bị portable.
Tầng 3 — Kiểm tra xác nhận trong phòng thử nghiệm
Đối với những lô hàng có yêu cầu cao:
proof load → axial tensile → wedge tensile → hardness → các phép thử bổ sung theo tiêu chuẩn.
ASTM F606/F606M chính là một trong những bộ phương pháp phổ biến mô tả cách thực hiện các phép thử này.
Đây mới là tầng kiểm tra thích hợp khi doanh nghiệp cần bằng chứng kỹ thuật mạnh hơn để xác nhận một lô hàng.
Đừng biến “test tại hiện trường” thành một màn trình diễn
Một cảnh rất dễ thấy:
Người bán cầm một chiếc bu lông.
Lắp vào ê-tô.
Dùng cờ lê siết mạnh.
Không thấy gãy.
Rồi kết luận:
“Hàng 8.8 chuẩn.”
Đó không phải là một phép tensile test theo tiêu chuẩn.
Tương tự, dùng búa gõ vào bu lông rồi nghe tiếng kim loại cũng không thể xác nhận cấp bền.
Ngay cả việc đo hardness bằng máy cầm tay cũng cần đúng phương pháp, đúng thang, đúng vị trí và điều kiện đo.
QC tốt không phải là test cho có. QC tốt là test đúng câu hỏi.
Một lô bu lông 8.8 nên kiểm những gì?
Ví dụ doanh nghiệp nhập một lô bu lông 8.8.
Một quy trình hợp lý có thể gồm:
1. Kiểm marking: xác định ký hiệu cấp bền và nhận diện phù hợp.
2. Kiểm kích thước: đường kính, chiều dài, bước ren, hình dạng.
3. Kiểm ngoại quan: ren, đầu, bề mặt, lớp phủ.
4. Kiểm hardness: nếu tiêu chuẩn/yêu cầu kỹ thuật quy định.
5. Lấy mẫu tensile/proof load: khi cần xác nhận cơ tính.
6. Đối chiếu hồ sơ: chứng nhận vật liệu, chứng nhận chất lượng, báo cáo thử nghiệm và khả năng truy xuất lô.
Điều này đặc biệt quan trọng khi hàng dùng cho kết cấu hoặc ứng dụng có yêu cầu an toàn cao.
Một điều quan trọng khác: hãy xác định tiêu chuẩn trước khi cầm máy
Đây có lẽ là câu quan trọng nhất của cả bài.
Đừng mua máy đo trước rồi mới tìm tiêu chuẩn để áp vào.
Hãy làm ngược lại:
Xác định sản phẩm → xác định tiêu chuẩn → xác định yêu cầu → chọn phép thử → chọn thiết bị.
Ví dụ:
Bu lông thép carbon/alloy steel thuộc phạm vi ISO 898-1 → xem yêu cầu cơ tính tương ứng.
Muốn thử theo ASTM → xem F606/F606M → xác định phép thử cần thiết.
Muốn đo Rockwell → xác định thang và điều kiện theo ISO 6508-1:2023.
Muốn đo Vickers → tham chiếu ISO 6507-1:2023.
Kết luận
Fastener là những chi tiết nhỏ nhưng khi đặt trong một kết cấu chịu tải, việc xác nhận cơ tính có thể trở thành một phần rất quan trọng của kiểm soát chất lượng.
Nhưng không phải phép test nào cũng có thể làm giống nhau tại hiện trường.
Độ cứng: có thể sử dụng thiết bị portable trong những điều kiện phù hợp; ISO 6508-1:2023 hiện cho phép áp dụng phương pháp Rockwell với máy cố định và máy di động.
Lực kéo/proof load: cần thiết bị tạo tải và gá phù hợp, với phương pháp thử được quy định trong tiêu chuẩn như ASTM F606/F606M hoặc tiêu chuẩn sản phẩm tương ứng.
Và quan trọng nhất:
Đừng dùng hardness để tuyên bố thay cho tensile test. Đừng dùng một bài thử tại kho để thay thế một chứng nhận thử nghiệm cần thiết cho ứng dụng quan trọng.
Một kết quả tốt không chỉ nằm ở con số trên màn hình.
Nó nằm ở:
đúng tiêu chuẩn → đúng thiết bị → đúng phương pháp → đúng mẫu → đúng điều kiện → và đúng tiêu chí đánh giá.
Đó mới là một phép test fastener có giá trị.